お気軽にお問い合わせください
営業時間 / 平日9:00~17:00
名古屋周辺での部品加工におけるコスト・納期にお困りの方へ
produced by


2026年11月12日
こんなお悩みはありませんか?
工場の設備保全や生産技術の現場では、金型をつくるほどの数量はないものの、1個では足りない樹脂部品が必要になる場面があります。そうしたときの選択肢になるのが「真空注型」と「真空成形」です。名前は似ていますが、仕組みも得意な部品も異なります。本コラムでは、両者の違いと、製造現場で工法を選ぶときのポイントを解説いたします。
目次
真空注型は、マスターモデル(原型)からシリコンゴムの型をつくり、その型に液状の樹脂を真空中で流し込んで複製する工法です。真空状態で注入することで気泡を抜き、型の細部まで樹脂を行き渡らせます。
工程は、マスターモデル(原型)の製作、シリコン型の製作、注型・硬化の3段階です。
ポイント:複製品の仕上がりは、マスターモデルの出来で決まる
マスターモデル(原型)は切削加工や3Dプリンターでつくるのが一般的です。複製品の寸法や表面の仕上がりは、マスターモデルの出来に左右されます。
金型を起こさずに同じ形状の部品を複数個そろえられることが最大の特長です。シリコン型は柔らかいため多少のアンダーカットにも対応しやすく、ABSやPPに近い性質の材料、透明材料、ゴムのような軟質材料などから選べます。
真空成形は、加熱して柔らかくした樹脂シートを型の上に置き、型とシートの間の空気を吸い抜いて密着させる工法です。型は凸型か凹型のどちらか片側だけで済み、試作段階では木型やケミカルウッド(人工木材)をNCで削り出した型が一般的に使われます。形状が固まったあとは、量産向けに樹脂型や金型へ移行します。
シートを型にかぶせて成形するため、設備や機器の外装カバー、部品トレイのような大きな部品や薄肉の部品を一体で成形できることが特長です。木型やケミカルウッド型は削り直しが比較的容易なため、試作を重ねて形を詰める段階にも向いています。
両者の違いは、つくれる形にあります。真空注型は液状の樹脂を型に流し込むため、厚みのあるブロック状の部品や、細かな凹凸のある立体形状に向いています。一方、真空成形はシートを引き伸ばしてつくるため、カバーやトレイ、ケースのように板厚が一定で中が空いた殻状の部品に向いています。
数量の考え方も異なります。真空注型はシリコン型1つで複製できる数が一般に20個前後とされ、数個~数十個をまとめてつくる場合に適しています。真空成形は片側の型だけで済むため、大きな部品でも型費を抑えやすく、木型やケミカルウッド型で形を確かめてから量産用の型へ移るという段階的な進め方ができます。
■ 真空注型と真空成形の比較
| 項目 | 真空注型 | 真空成形 |
|---|---|---|
| 仕組み | シリコン型に液状の樹脂を真空中で流し込む | 加熱した樹脂シートを型に吸着させる |
| 型 | マスターモデルからつくるシリコン型 | 凸型か凹型の片側のみ(試作では木型・ケミカルウッド型) |
| 向いている形 | 厚みのあるブロック状の部品、細かな凹凸のある立体形状 | カバー・トレイ・ケースなど、板厚が一定の殻状の部品 |
| 数量の考え方 | シリコン型1つで一般に20個前後。数個~数十個向き | 大きな部品でも型費を抑えやすく、量産用の型へ段階的に移行できる |
| 主な注意点 | 量産材と同じ樹脂ではない。寸法精度は金型成形品に劣る | 肉厚が均一にならない。トリミング・穴加工が必要 |
▶ 1個だけなら、ほかの工法も選択肢に
いずれの工法も、1個だけで足りる場合は割高になることがあります。1個~数個で形を確かめたいなら樹脂の切削加工、箱型に近いケースなら樹脂板の加工と接着、樹脂ではなく金属でつくりたい場合は金属の切削試作、という選択肢もあわせて検討いたします。
古い設備の樹脂部品がメーカー廃盤になり、図面も残っていない場合は、まず現物を測定して形状をデータ化します。3次元測定機や3Dスキャナーで寸法を取り、図面や3Dデータを起こせば、それをもとに切削でマスターモデルをつくり、真空注型で必要数を複製する流れが組めます。
ポイント:注型材料は、元の部品と同じ樹脂ではない
摩耗や荷重がかかる機能部品を長く使う場合は、量産材を使った切削で製作するほうが適していることがあります。注型品は取り付け確認用などに使い分けることも含めて、用途に合った工法を検討します。
割れたり劣化したりした装置の樹脂カバーや、部品の搬送・保管に使うトレイには、真空成形が向いています。取付穴の位置や周囲の部品との干渉を現物や装置の測定で確認しておくと、試作の手戻りを減らせます。成形後のトリミングや穴あけまで見据えた段取りも欠かせません。
1個だけの箱型カバーであれば、型をつくらずに樹脂板の加工と接着で製作する方法もあります。
注型材料の多くは「ABS相当」といったウレタン系の材料で、強度や耐熱性は量産材と一致しません。また、樹脂の硬化収縮の影響があり、寸法精度は金型による成形品に劣ります。はめ合い部など精度が必要な箇所は、注型後の追加工も検討します。
シートを引き伸ばすため、深い部分や角ほど薄くなります。また、型に接していない面の形は甘くなるため、寸法を合わせたい面に応じて凸型か凹型かを決めます。成形後は周囲を切り落とすトリミングや、取付穴の加工が必ず必要になります。
工法を選ぶうえで大切なのは、何を確かめたいかです。次の点をお知らせいただくと、検討がスムーズに進みます。
ご相談前のチェックリスト
確かめたい内容によって、適した工法が変わります。すべてが決まっていなくても、まずはご相談ください。
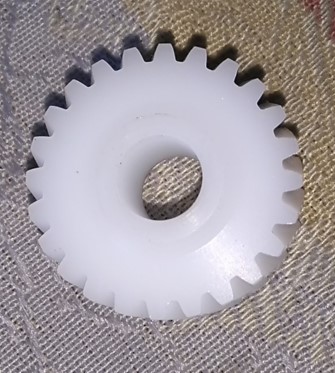
材質 POM(白)個数 100個納期 1ヵ月自動倉庫内のコンベヤーの部品
欧州製コンベヤーの部品供給がすでに停止していたため、現品の測定・分析から材質を特定し、旋盤加工と歯切り加工で製作しました。製造後は現場で組み付けと動作検証を行い、完成品として納品しています。実機で動き続ける歯車のように材質そのものの特性が求められる部品は、数量があっても注型ではなく量産材の切削を選ぶことがあります。
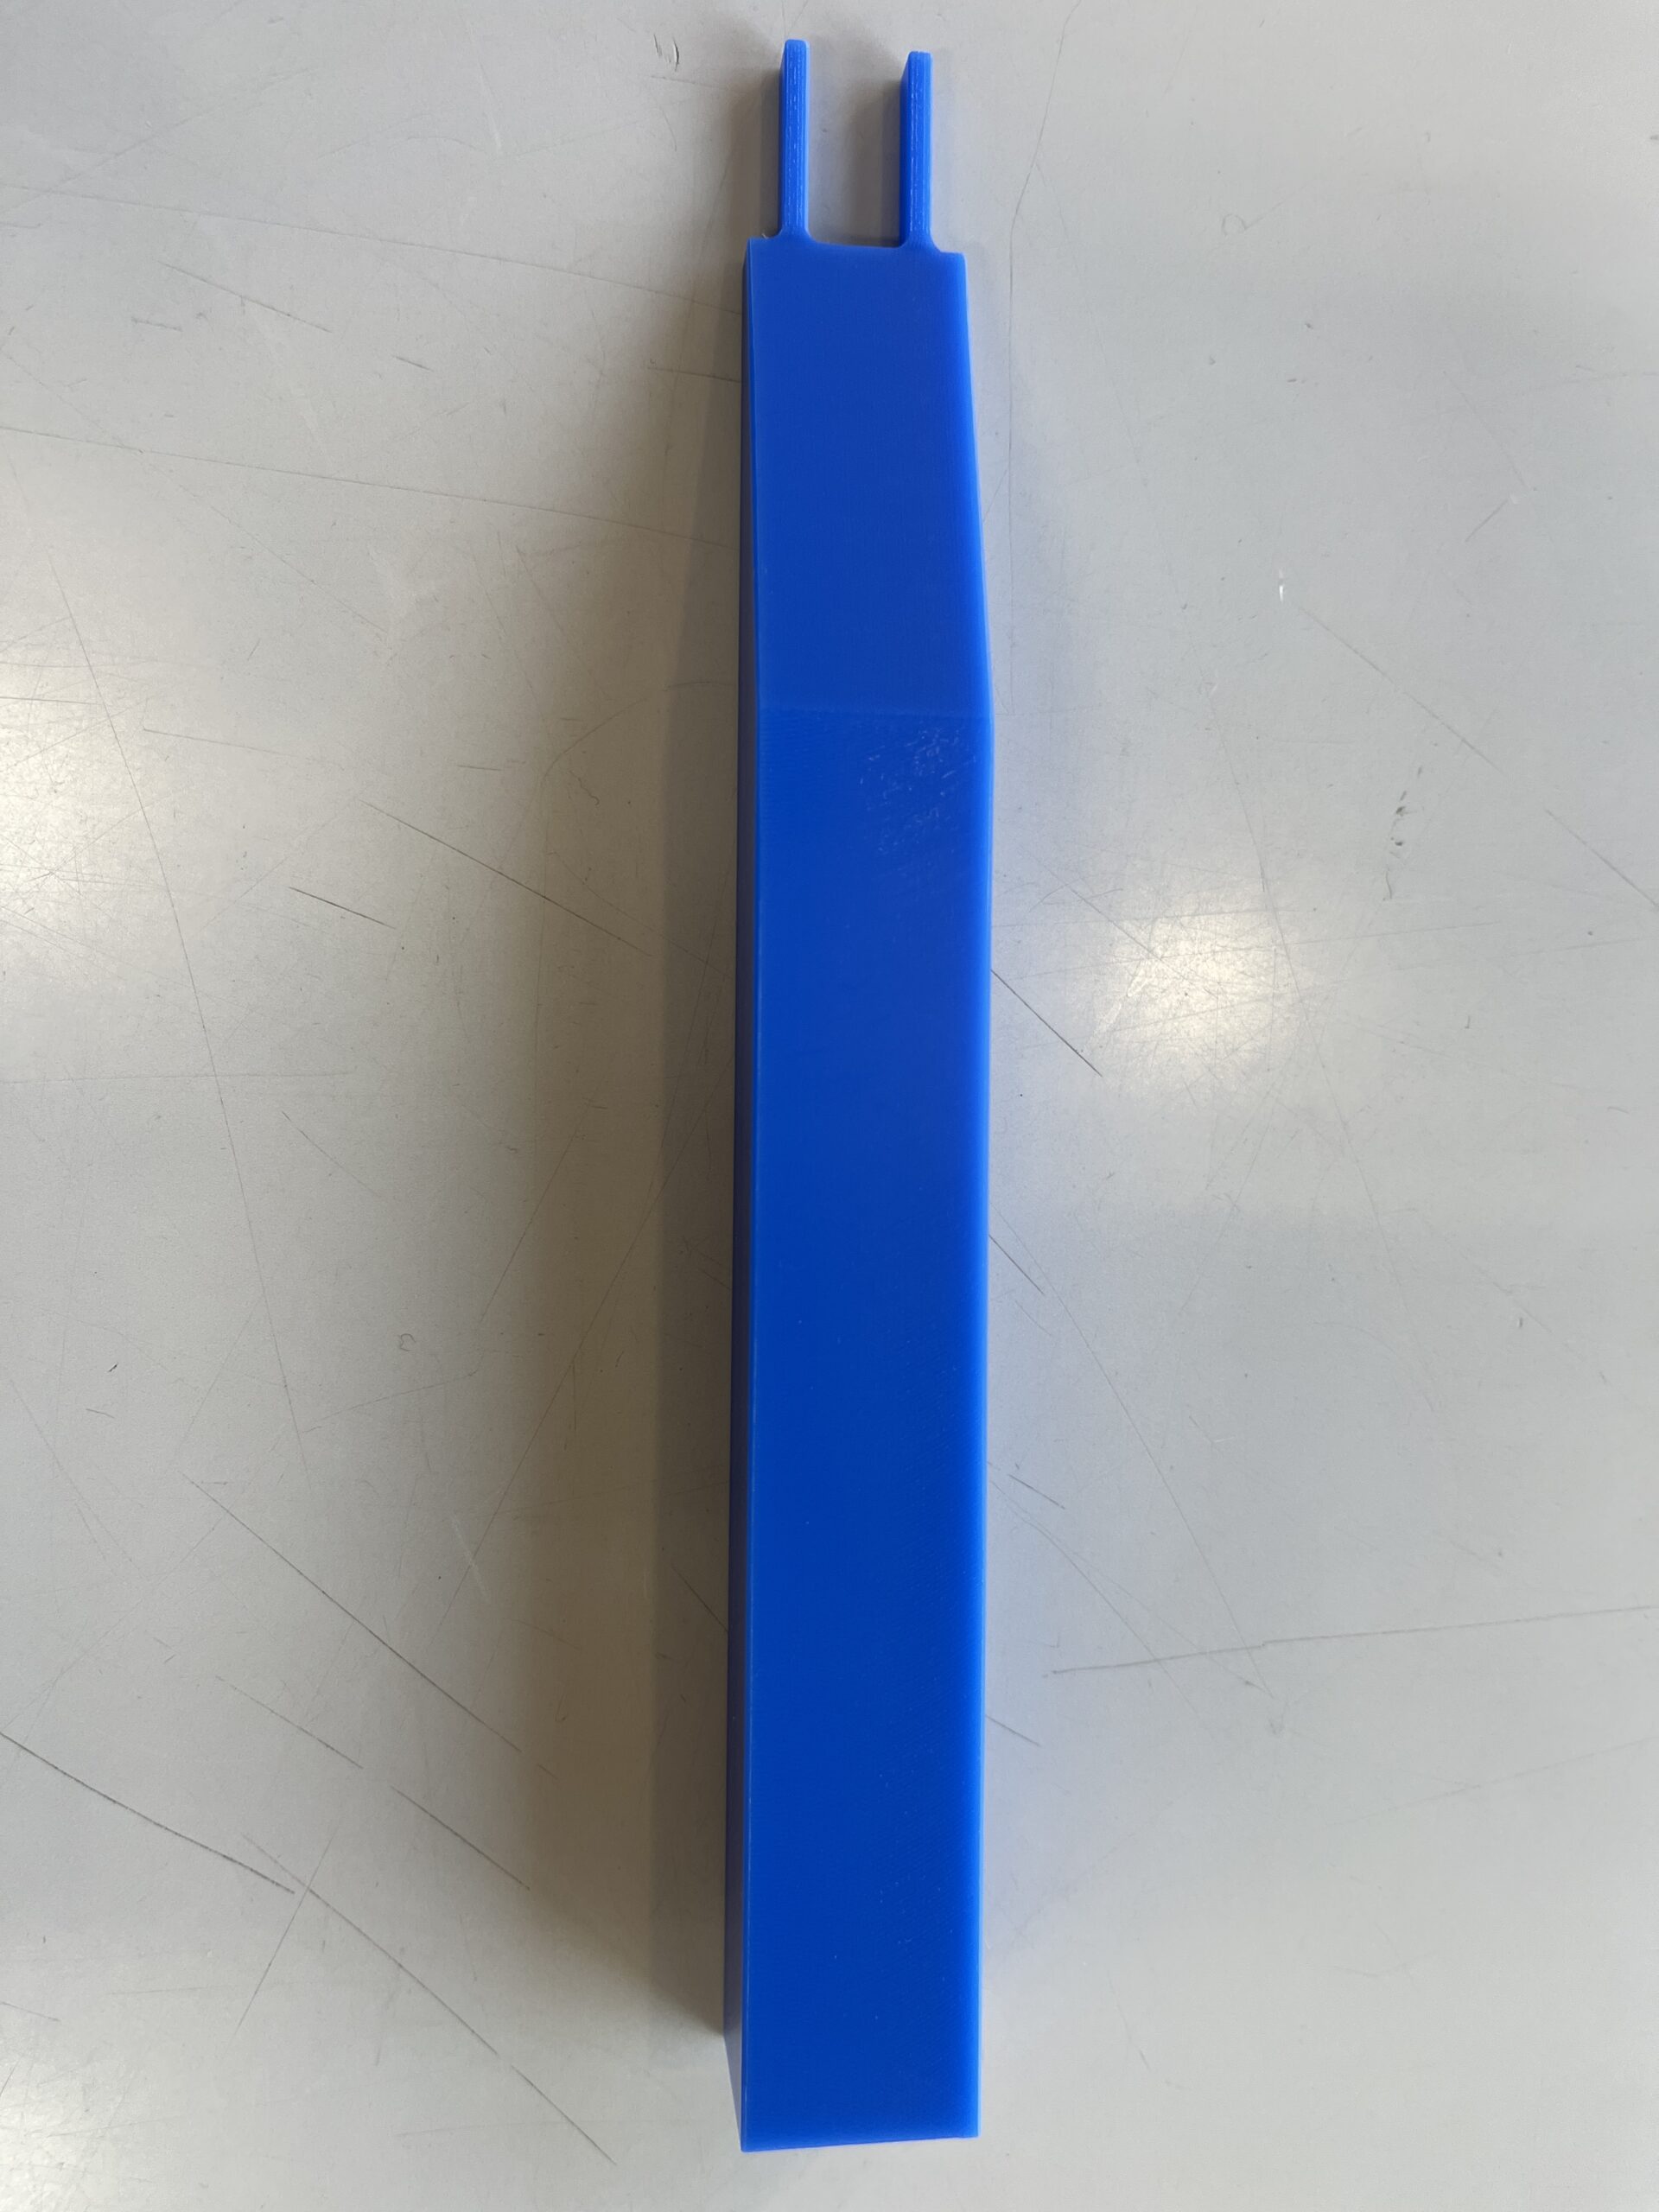
材質 MCナイロン個数 1個納期 1ヶ月自動倉庫の集電レール内の銅バーに付着したゴミを取る道具
市販品や自作の道具ではきれいに掃除できないとのご相談でした。軽量化のためMCナイロンをご提案し、集電レールの見本をお借りして形状を検討。ポンチ絵で形状をご確認いただいてから製作し、使用感を確かめていただいて完成品としました。1個で形と使い勝手を確かめる段階は、このように切削で製作いたします。
パール金属は、生産現場の「困った」を解決する生産技術総合商社です。協力会社100社以上のネットワークを活かし、部品の試作を1個から承っております。図面がなくても現物やポンチ絵からのご相談に対応し、3次元測定機・3Dスキャナーによる測定と図面起こしから進められます。
数量や確かめたい内容をお伺いしたうえで、真空注型・真空成形・切削・板加工のどれが適しているかを一緒に整理し、試作品の手配まで窓口一つで対応いたします。試作で形が固まったあとも、小ロット・量産まで同じ窓口で継続してご依頼いただけます。
こんなご相談をお受けしています
樹脂部品の試作でお困りの際は、まずはお気軽にご相談ください。
A. 違いは、つくれる形にあります。
A. シリコン型1つで複製できる数は、一般に20個前後とされています。数個~数十個をまとめてつくる場合に適しています。1個だけで足りる場合は割高になることがあるため、樹脂の切削加工なども検討します。
A. 同じ材質にはなりません。注型材料の多くは「ABS相当」といったウレタン系の材料で、強度や耐熱性は量産材と一致しません。
摩耗や荷重がかかる機能部品を長く使う場合は、量産材を使った切削で製作するほうが適していることがあります。
A. 可能です。3次元測定機や3Dスキャナーで現物の寸法を取り、図面や3Dデータを起こしたうえで、切削でマスターモデルをつくり、真空注型で必要数を複製する流れが組めます。

お問い合わせ・ご相談・お見積りのご依頼は、電話またはメールフォームより承ります。
受付時間:平日 9:00 - 17:00


